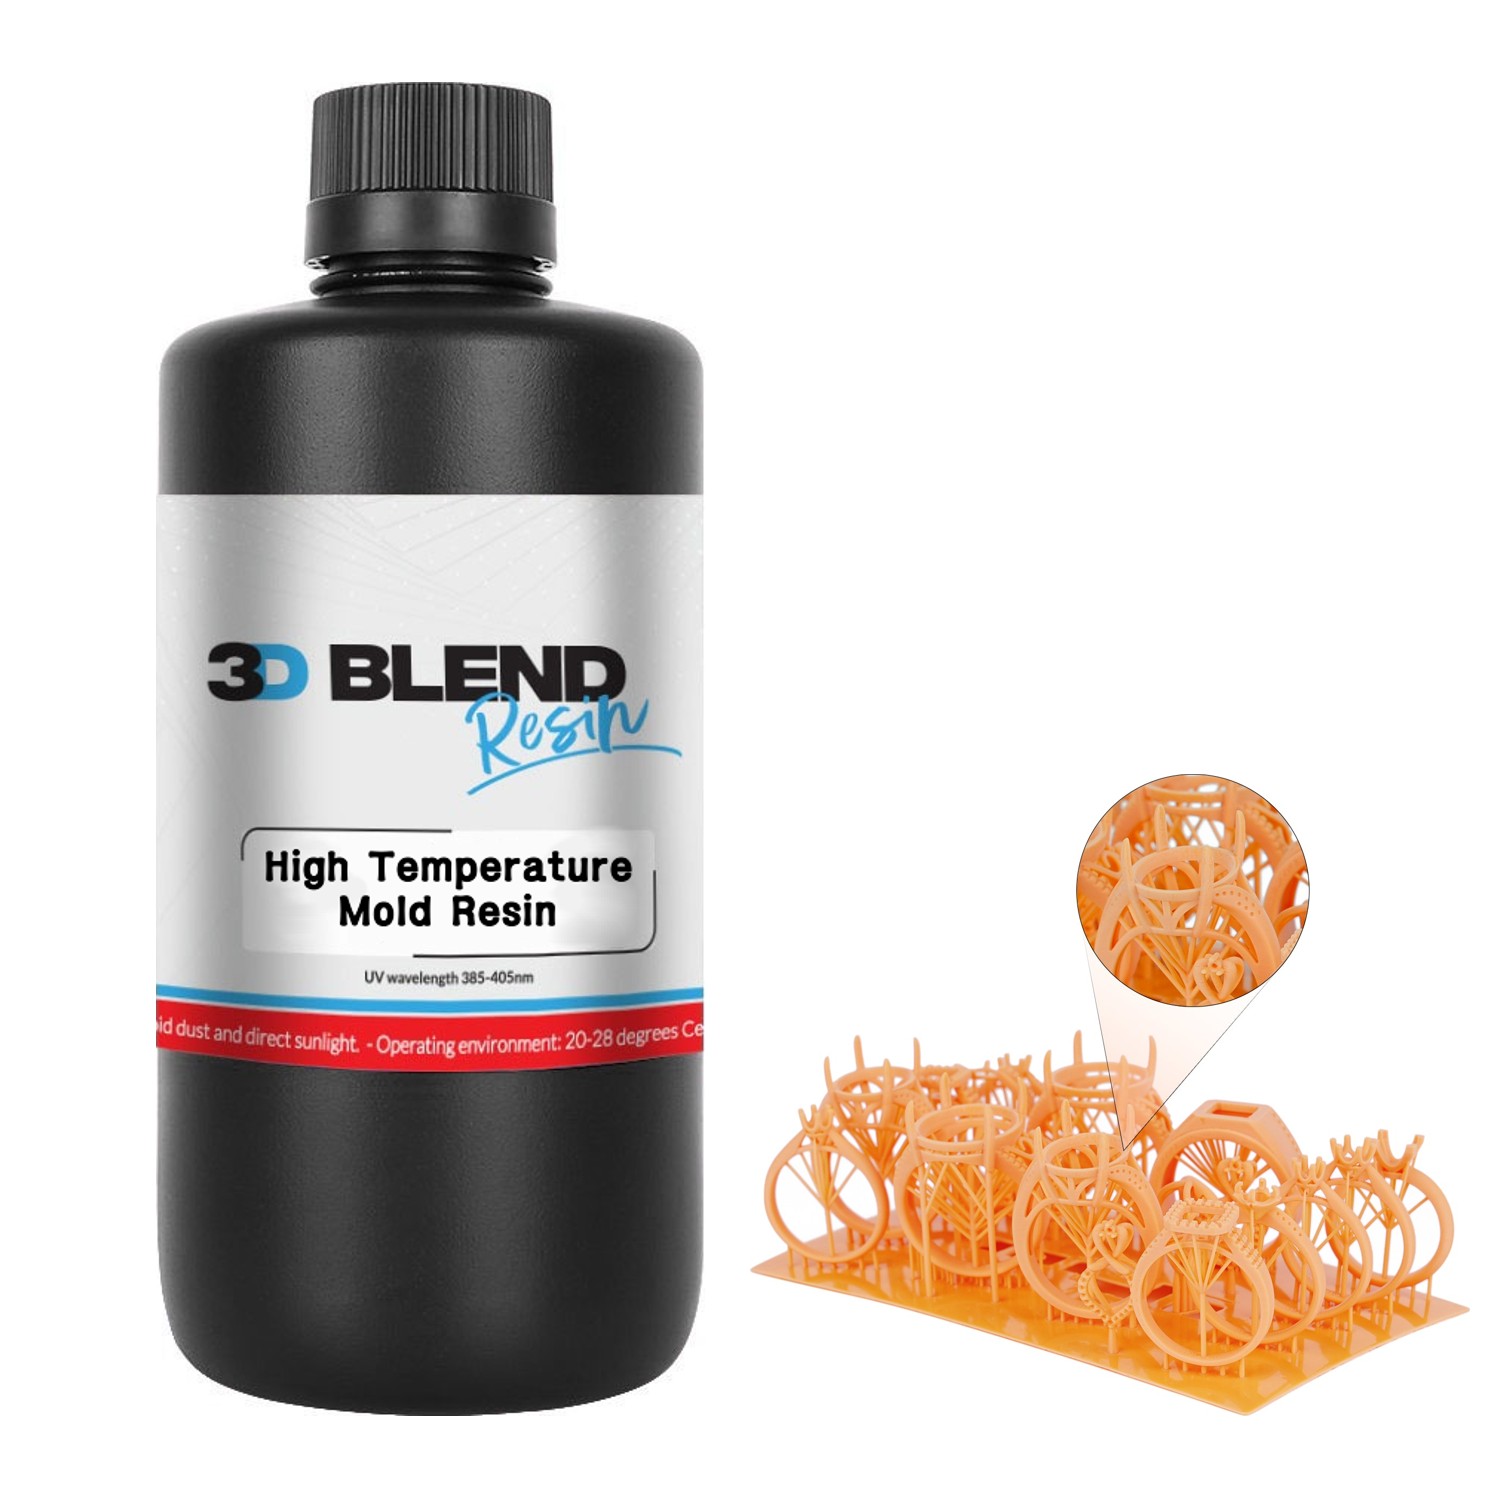

Résine 3D Blend Haute Température pour Moule (500g)
849.00 DH
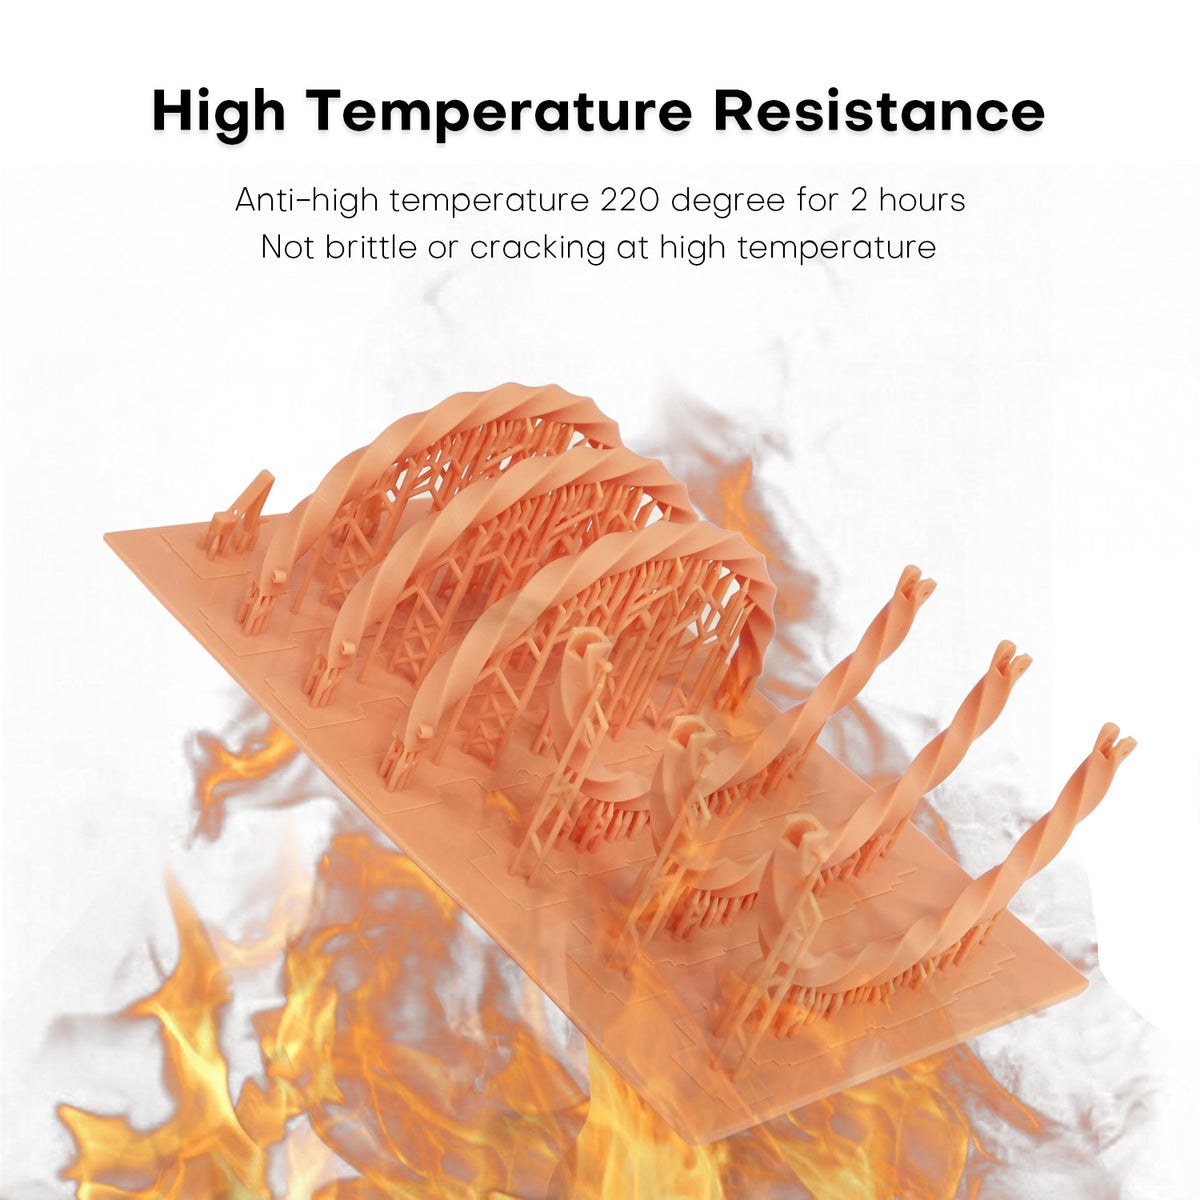
La résine pour moules haute température 3D Blend conserve sa forme à des températures qui ramollissent les résines standard — jusqu'à 220 °C pendant 2 heures sans déformation.
Expédition en 24h ou retrait en magasin
Virement bancaire ou paiement à la livraison
Retours gratuits sous 14 joursSupport dédié
Lun–ven 9h–17h · +212 808 553 495Partout au Maroc
Livraison dans tout le Maroc
Description
La résine pour moules haute température 3D Blend conserve sa forme à des températures qui ramollissent les résines standard — jusqu'à 220 °C pendant 2 heures sans déformation.
Il est conçu pour la vulcanisation des moules en caoutchouc pour bijoux et pour les pièces exposées à l'air chaud, aux liquides chauds ou à la chaleur lors des tests.
Caractéristiques principales
- Résistant à la chaleur jusqu'à 220 °C (2 h, sans déformation)
- Résiste à la vulcanisation du caoutchouc pour les moules de bijouterie
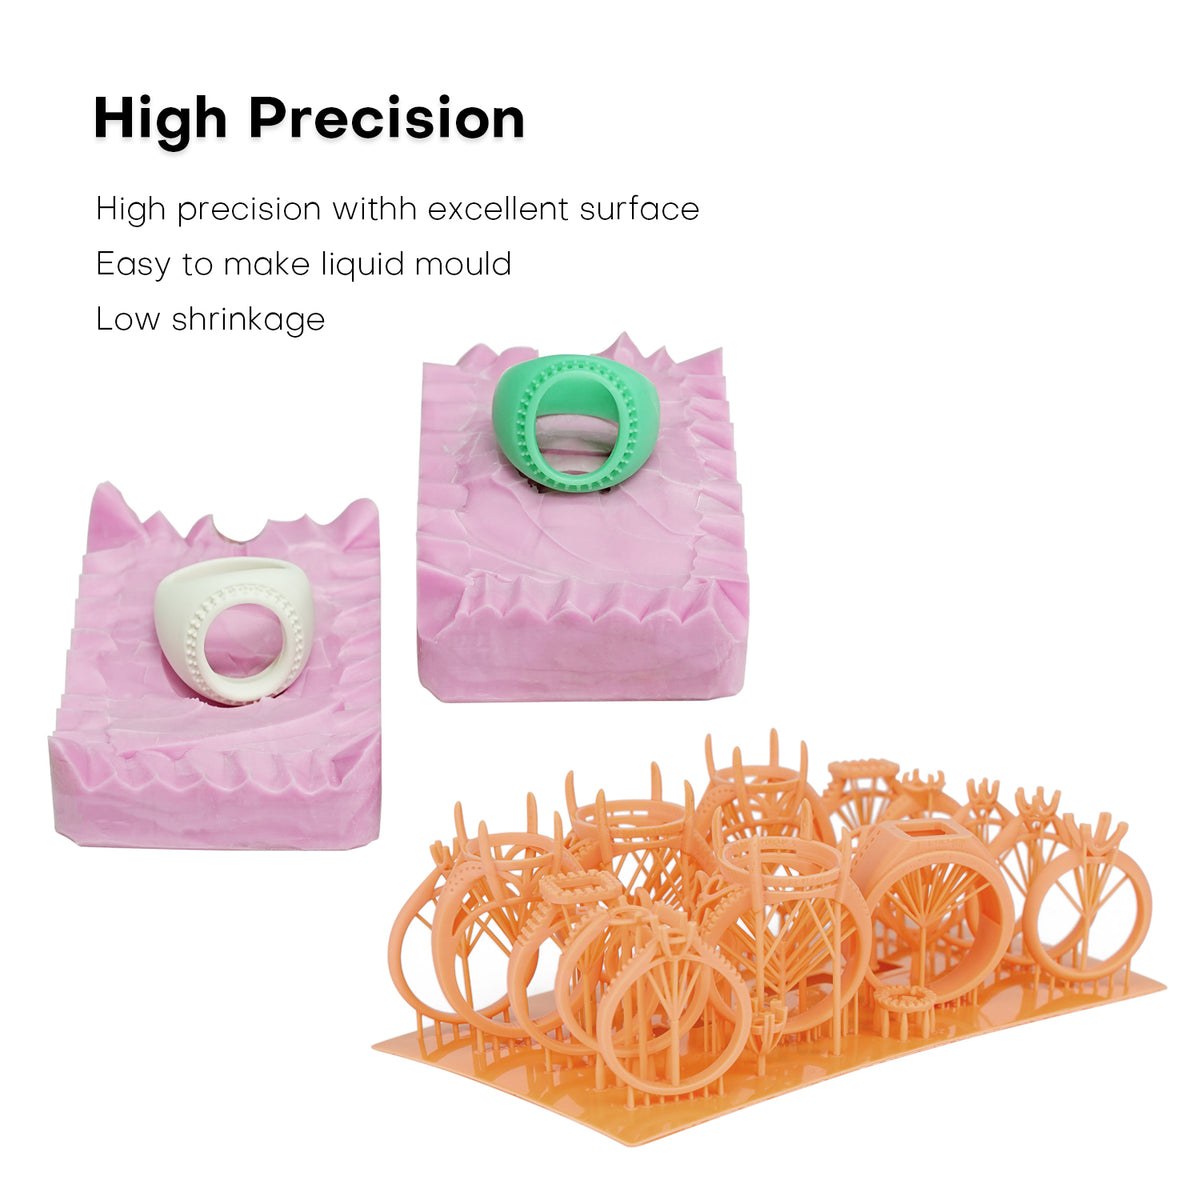
- Haute précision et surface lisse
- Rigide — conserve les tolérances à chaud
Applications
- Modèles maîtres de bijoux pour moules en caoutchouc vulcanisé
- Moules et inserts pour coulée en petite série
- Fixations, buses et boîtiers exposés à la chaleur
- Pièces de test thermoformage et fluide chaud
Informations produit
| Article | Détail |
|---|---|
| Produit | Résine pour moules haute température 3D Blend |
| Type | Résine haute température |
| Poids net | 500 g |
| Longueur d'onde | 385–405 nm |
| Imprimantes compatibles | Imprimantes résine LCD, MSLA et DLP (Elegoo, Anycubic, Phrozen, Creality, Uniformation, Bambu et autres) |
Données techniques
| Propriété | Valeur |
|---|---|
| Résistance à la chaleur | jusqu'à 220 °C (2 h, selon le fabricant) |
| Résistance à la traction | 35–58 MPa |
| Dureté | 85–90 Shore D |
| Densité | 1,05–1,25 g/cm³ |
Valeurs typiques pour ce type de résine, compilées à partir de résines comparables — indicatives uniquement, non garanties pour ce lot.
Comment imprimer
- Amenez la résine et la pièce à 20–30 °C — une résine froide est épaisse et provoque des échecs d'impression
- Secouez le flacon pendant 1–2 minutes (ou faites-le rouler) jusqu'à ce qu'il ne reste plus de sédiment
- Vérifiez que le film FEP/ACF n'a pas de trous et nettoyez le plateau ; nivelez le plateau si nécessaire
- Versez la résine dans la cuve jusqu'à la ligne MAX
- Dans votre slicer (Chitubox, Lychee, etc.), saisissez les paramètres d'impression ci-dessous, orientez les pièces à 30–45° et ajoutez des supports
- Évidez les grands modèles (paroi de 2–3 mm) et ajoutez des trous d'évacuation pour économiser la résine et éviter l'aspiration
- Réalisez un test d'exposition (par ex. RERF ou matrice de validation) la première fois que vous utilisez cette résine sur votre imprimante
- Imprimez, puis laissez la plaque égoutter 10–15 min avant de retirer les pièces
Paramètres d'impression recommandés (exposition UV)
| Paramètre | Valeur de départ |
|---|---|
| Hauteur de couche | 0.05 mm |
| Couches de base | 4–6 |
| Distance de levage | 6 mm (8–10 mm sur écrans 7–10″, 11–15 mm sur écrans 10–15″) |
| Vitesse de levage | 60–80 mm/min |
| Vitesse de rétraction | 150 mm/min |
| Longueur d'onde | 385–410 nm |
| Exposition des couches de base | 25–35 s |
| Exposition des couches | 3–5 s |
Valeurs de départ testées sur un écran LCD mono 6,6″ (3500–4500 µW/cm²). Ajustez selon la puissance lumineuse de votre imprimante : un écran plus puissant nécessite une exposition plus courte ; un écran plus faible ou vieillissant nécessite une exposition plus longue.
Lavage
- Retirez la plaque d'impression et laissez l'excédent de résine s'égoutter dans le bac (10–15 min)
- Lavez dans l'IPA (95 %+) pendant 2–3 min, puis dans un second bain d'IPA plus propre pendant 1–2 min — ne dépassez pas 10 min au total
- Retirez les supports pendant que la pièce est encore légèrement souple pour des marques plus nettes
- Séchez complètement à l'air comprimé ou laissez 15–30 min — durcir une pièce humide provoque un voile blanc
Post-durcissement UV (polymérisation)
| Paramètre | Valeur |
|---|---|
| Longueur d'onde | 405 nm |
| Durcissement UV | 10–15 min dans une station de durcissement (≈3 min par face à 200 mW/cm²) |
| Durcissement thermique (recommandé) | 1 h à 80–120 °C, montée en température progressive, refroidir dans le four |
| Remarque | La résistance à la chaleur n'est atteinte qu'après un durcissement complet UV + thermique |
Astuce : La résistance à la chaleur n'est atteinte qu'après un post-durcissement complet : durcir soigneusement sous UV, puis (pour de meilleurs résultats) une étape thermique telle que 1 h à 80–120 °C, en augmentant progressivement la température.
Stockage et sécurité
- Conservez hermétiquement fermé dans le flacon d'origine à 15–30 °C, à l'abri de la lumière du soleil, des sources de chaleur et de l'humidité
- Agitez ou faites rouler le flacon pendant 1–2 minutes avant chaque impression — les pigments et charges se déposent
- Durée de conservation : 24 mois non ouvert (18 mois pour les résines dentaires)
- Portez des gants en nitrile et des lunettes de sécurité ; travaillez dans une pièce ventilée
- Contact cutané : lavez à l'eau et au savon. Contact oculaire : rincez 15 min et consultez un médecin
- Éliminez la résine non durcie et l'IPA contaminé comme déchets chimiques, jamais dans l'évier
Dans la boîte
1 × Résine pour moules haute température 3D Blend, flacon de 500 g.
Informations complémentaires
| Poids | 0.5 kg |
|---|
Questions fréquentes
Quels sont les délais et les modes de livraison ?
Expédition en 24h ou retrait en magasin (3 Lotissement Promo Sud, Ain Atig, 12040 Témara). Nous livrons partout au Maroc. Voir nos modes de livraison.
Comment puis-je payer ?
Par virement bancaire ou en paiement à la livraison.
Puis-je retourner un produit ?
Oui, les retours sont gratuits sous 14 jours. Garantie & retours.
Besoin d’un conseil ou d’un devis ?
Notre équipe est disponible du lundi au vendredi, de 9h à 17h, au +212 808 553 495. Vous pouvez aussi demander un devis ou nous écrire.
Comment suivre ma commande ?
Utilisez la page de suivi de commande.
Produits similaires
-
ELEGOO 6.6 Inches 4K Ultra Monochrome LCD Mars 3 Pro LCD Résine Imprimante 3D
969.00 DHEn stock
Ajouter au panierEn stock
-
BlueCast X-One v2 Résine coulable pour bijouterie 500ml
1,399.00 DHEn stock
Ajouter au panierEn stock
-
eSUN Résine biocompatible Gingiva Mask pour prothèse dentaire 500ml
934.00 DHEn stock
Ajouter au panierEn stock
-
eResin Dental Castable 500ml
699.00 DHEn stock
Ajouter au panierEn stock
-
Acétone 99 % 5L
149.00 DHEn stock
Ajouter au panierEn stock
-
IFUN Base de prothèse dentaire biocompatible
1,949.00 DHEn stock
Ajouter au panierEn stock
-
ELEGOO Mars 3 pro Réservoir de résine en plastique
Plage de prix : 699.00 DH à 1,399.00 DHEn stock
Choix des options Ce produit a plusieurs variations. Les options peuvent être choisies sur la page du produitEn stock
-
Ecran LCD pour Elegoo Saturn S
1,699.00 DHEn stock
Ajouter au panierEn stock